
ギタセレをご覧の皆様、こんにちは。
島村楽器アコースティックギター・バイヤーの古川(ふるかわ)です。
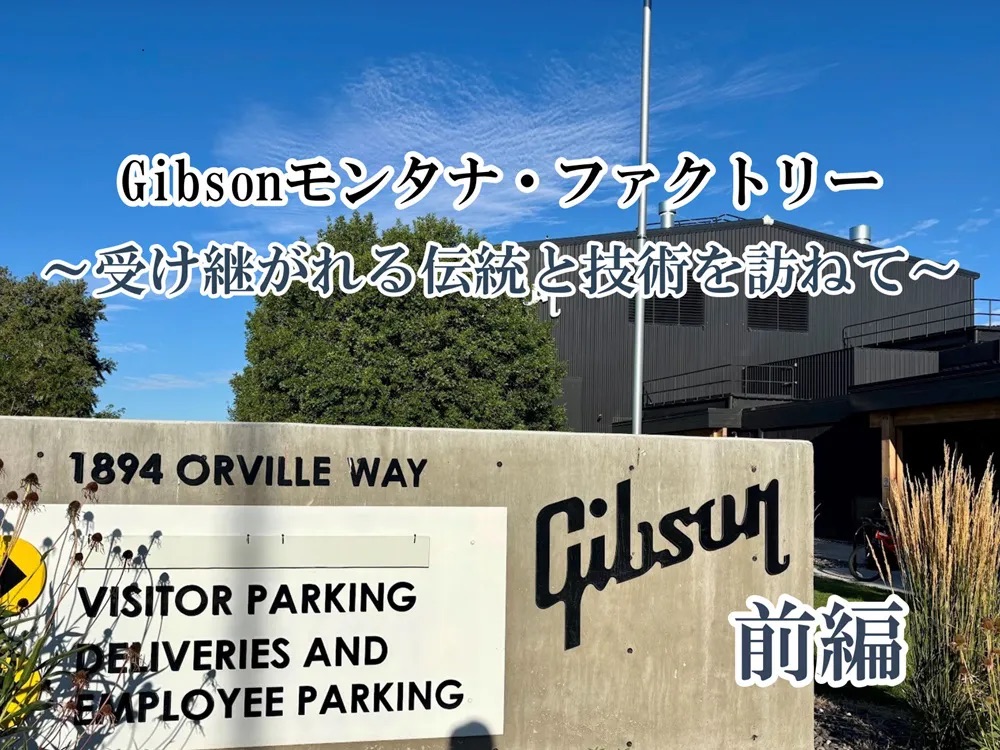
今回は、2026年9月にアメリカ・モンタナ州ボーズマンにあるGibsonファクトリーを訪問しました。
私は個人的に、1954年製のGibson Southern Jumboを所有しています。
長い年月を経たギターを弾いていると、音だけでなく、木材や塗装の変化、手に馴染んだネックから、その楽器が過ごしてきた時間まで感じることがあります。
Gibsonのギターが好きだからこそ、現在のGibsonアコースティックがどのような場所で、どのような工程を経て作られているのかを、自分の目で確かめたいと思っていました。
今回は、Gibsonファクトリー視察を含む現地研修プログラムに参加し、製作現場を見学しました。ところが、モンタナへ向かう旅は、出発当日から予定どおりには進みませんでした。
予定変更から始まったモンタナへの旅
当初は、羽田空港からシアトルを経由してボーズマンへ向かう予定でした。
しかし、出発当日に往路便の遅延が発生し、急きょ、羽田空港からロサンゼルス、ソルトレイクシティを経由してボーズマンへ向かうルートへ変更となりました。
乗り継ぎを確認しながら、慌ただしく次の便へ向かうことになり、これから始まるGibsonファクトリー視察への期待とともに、少し落ち着かない気持ちで飛行機に乗り込みました。
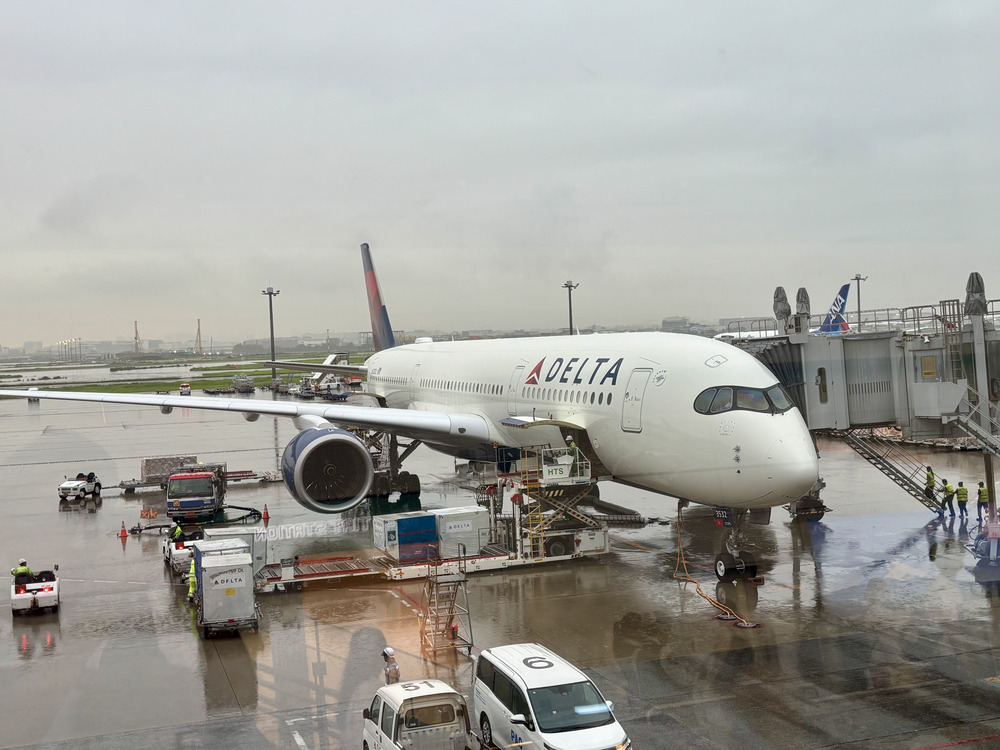
日本とモンタナの時差は、今回の滞在時期である9月の場合、日本が15時間進んでいます。
日本が昼間でも、モンタナでは前日の夜。長時間のフライトと乗り継ぎを終え、ようやくボーズマン・イエローストーン国際空港に到着しました。
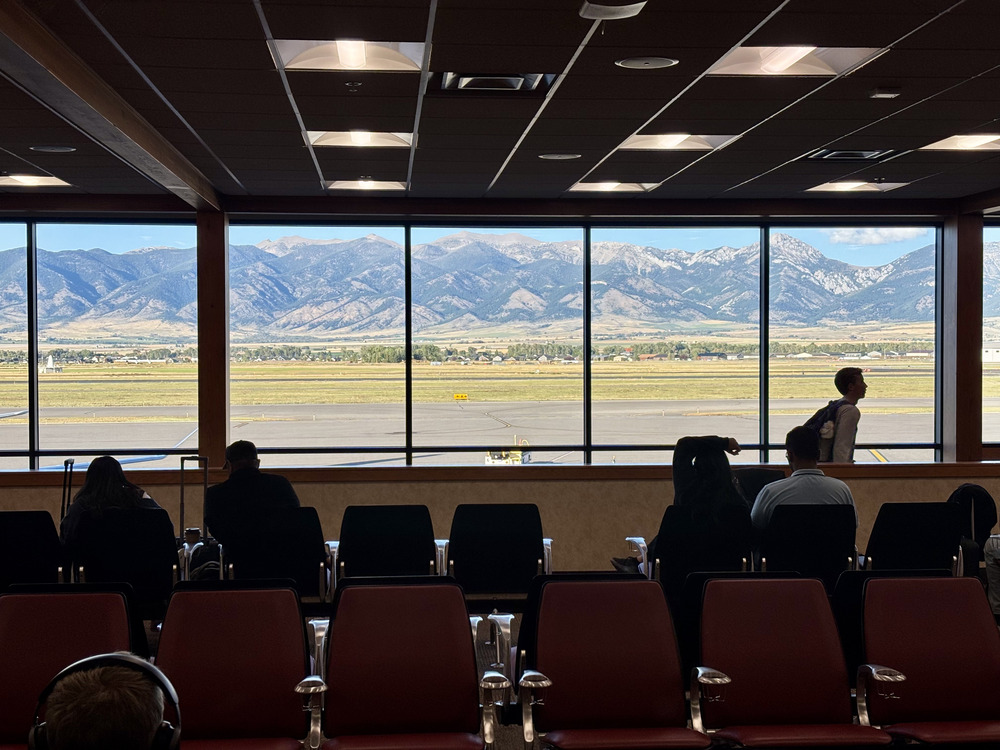
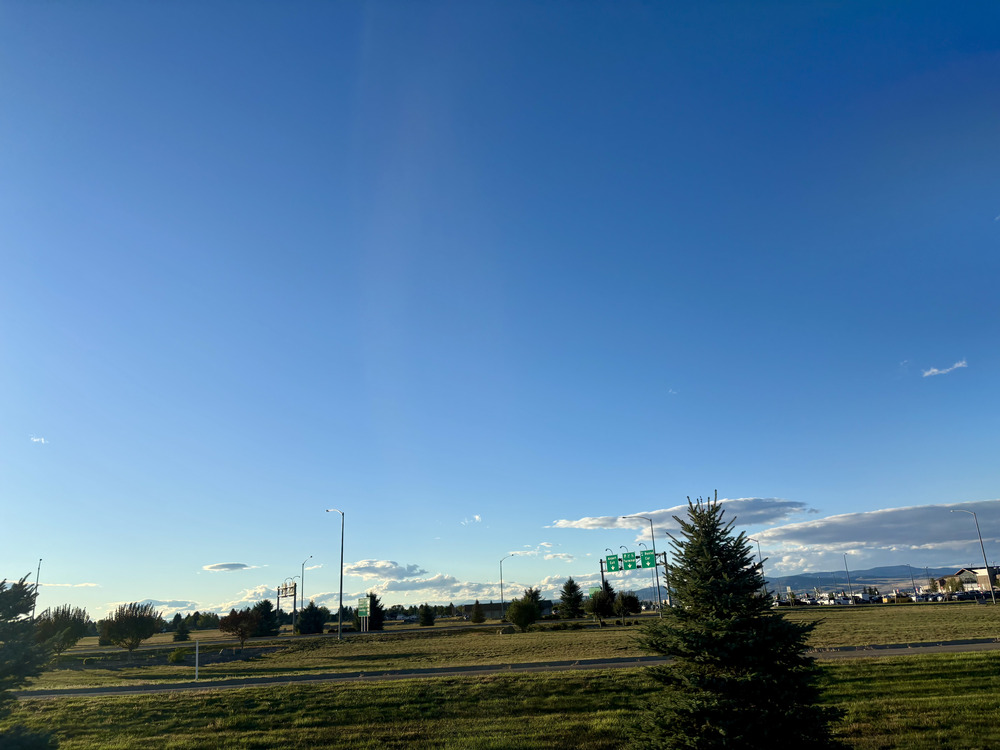
空港の外へ出ると、広い空と遠くに連なる山々が目に入ります。
ボーズマンは、ロッキー山脈の近くに位置する自然豊かな街です。日本とは異なるスケールの景色に囲まれ、これから訪れるGibsonファクトリーへの期待がさらに高まっていきました。
アコースティックギターは木材を使う楽器です。温度や湿度の影響を受けるため、製作環境は非常に重要です。
現地で説明を受けると、木材を扱うアコースティックギターの製作拠点として、ボーズマンの環境が重視されてきた背景が少し分かったような気がしました。
ボーズマンに到着した夜は、宿泊先のホテル内にあるレストランで食事をとりました。
長時間のフライトに加え、出発当日の急な経路変更もあり、身体には移動の疲れが残っていましたが、翌朝から始まるGibsonファクトリーの視察を思うと、気持ちは自然と高まっていきます。
食事を終えた後は、翌日の予定を確認しながら早めに休むことにしました。いよいよ翌朝から、Gibsonアコースティックの製作現場を自分の目で見ることができます。
期待と少しの緊張を抱えながら、ボーズマンでの最初の夜を終えました。
■1日目|Gibsonアコースティックの製作現場
Gibsonの歴史とGibsonモンタナ・ファクトリー
初日は、Gibsonアコースティックの製造や製品開発に携わるDon Ruffatto(ドン・ラファット)氏の案内で、ファクトリー内を視察しました。
Gibsonの歴史は、1894年にオービル・ヘンリー・ギブソンがミシガン州カラマズーでマンドリン製作を始めたことにさかのぼります。
その後、Gibsonはマンドリンだけでなく、アコースティックギターの製作にも力を入れていきます。Gibsonは1980年代半ばに、ボーズマンを拠点としていたフラットアイアン・マンドリン社を取得しました。
1987年にボーズマンファクトリーの建設が始まり、1989年7月には、同ファクトリーから最初のGibsonアコースティックギターが出荷されたと説明されています。
現在のファクトリーでは、歴史ある製法を守りながら、CNC、PLEK、搬送システム、測定機器などの新しい技術も活用されています。
伝統を大切にしながら、現代の製造環境に合わせて工程を整えていく。その両方が、現在のGibsonアコースティックの製作現場にはありました。
※なお、Gibsonファクトリー内は撮影が許可されていないため、本記事で使用している内部写真は、Gibson公式より提供いただいたものです。
木材は約30日間、モンタナの環境に慣らす
Gibsonファクトリーに入荷する木材は、ギターに使用するサイズより少し大きめにプレカットされた状態で届きます。
サプライヤー側でキルンドライによって含水率を整えた後、現地での説明によると、さらに約30日間、モンタナの環境に慣らします。
木材は環境が変わると、含水率や寸法が変化する可能性があります。Gibsonファクトリー内の温度や湿度に馴染ませてから加工へ進めることで、完成後の安定性を高めています。
ギターの製作というと、木材を切ったり削ったりする工程を想像しがちですが、実際には加工を始める前の準備にも時間がかけられています。木材が製作に適した状態になるまで待つことも、安定した楽器を作るために欠かせない工程です。
Resawエリアで行われる製材
Resaw(リソー)エリアでは、トップ、バック、サイド、ネックなど、それぞれのパーツに合わせて木材を加工します。
トップ材やバック材は、左右の木目が鏡面になるように貼り合わせるブックマッチが行われます。
ブックマッチでは、木材を開いた本のように左右へ展開します。左右の木目が美しくつながるだけでなく、接着面に隙間がないかを確認するため、裏側から光を当てて状態を確認する工程もありました。
木材は一枚ごとに木目や色合いが異なるため、機械的に加工するだけではなく、素材の状態を見ながら判断することが重要です。
ロゼッタ用の溝やサウンドホール、ネックの大まかな形状などには、CNCマシンが使われます。ただし、機械加工で工程が終わるわけではありません。
機械で基準となる形を作った後、木材の状態を見ながら、職人がサンディングや細部の調整を行います。精密な機械加工と、人の目や手による仕上げ。その組み合わせによって、各パーツが次の工程へ進んでいきます。
リブを曲げてボディの輪郭を作る
Gibsonでは、ボディサイドを「リブ(Rib)」と呼びます。リブは、水分と熱を加えて柔らかくした後、モデルごとの専用プレス機で曲げられます。
J-45、Hummingbird、Dove、SJ-200、L-00など、モデルによってボディのくびれやショルダーの形状は異なります。そのため、それぞれの形状に合わせた専用の型を使用して加工されます。
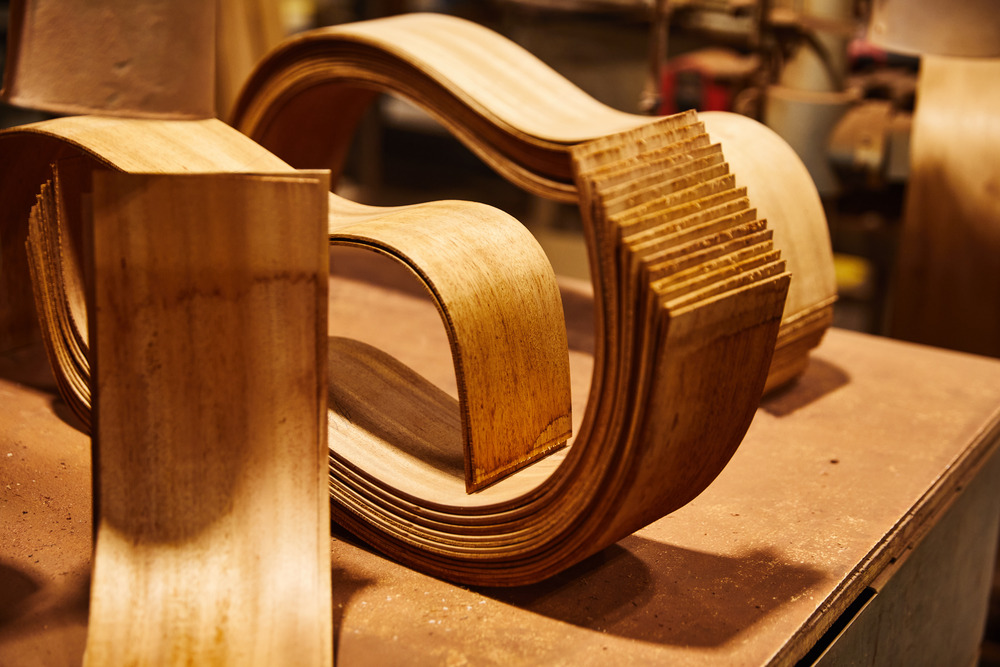
曲げられたリブには、ヘッドブロックとテールブロックが取り付けられます。その後、ボディモールドにセットし、内側の縁にはカーフィングを取り付けます。
カーフィングは、トップやバックとリブを接着する面積を広げる役割を持つ、ボディ内部の木製パーツです。
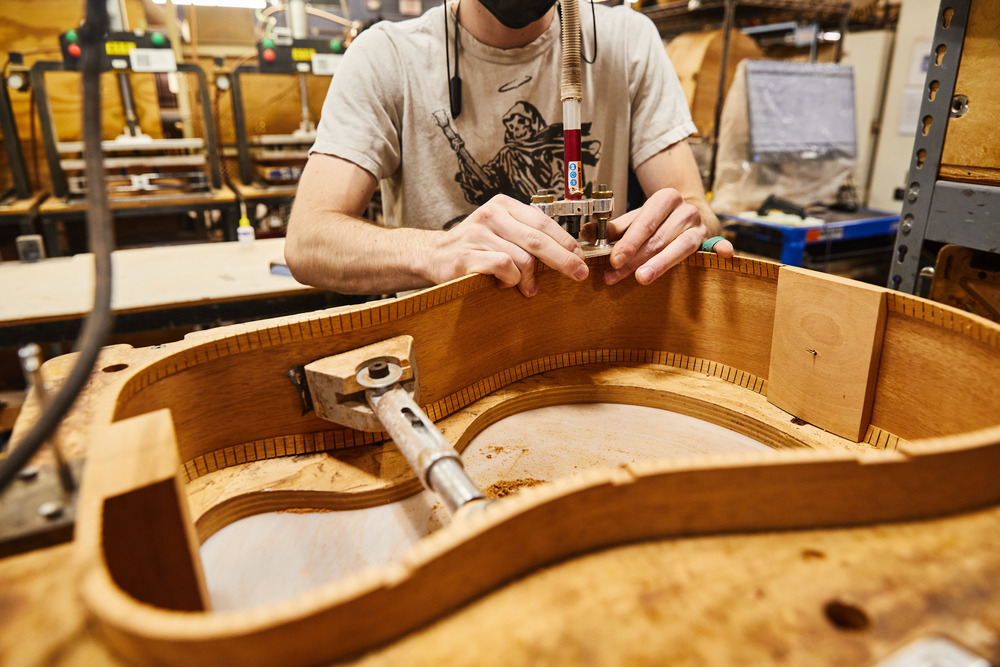
完成したギターを外側から見ると、カーフィングやブロック類はほとんど見えません。しかし、ボディ全体の形状を保ち、各パーツを確実に接着するためには欠かせない存在です。
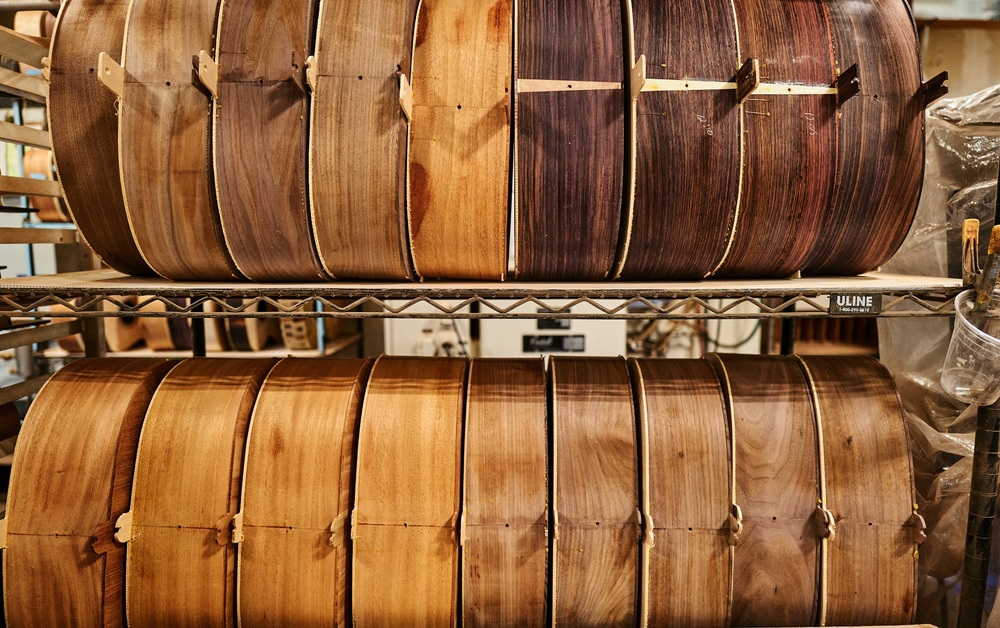
ドームド・トップ&バック
Gibsonアコースティックは、一般的にはフラットトップと呼ばれます。しかし、トップとバックは完全な平面ではありません。
トップに28フィート、バックに12フィートのアールを持たせる設計になっています。トップとバックだけでなく、ブレーシングにも対応するアールが付けられています。それぞれを所定の位置に接着することで、ボディ全体に緩やかなドーム状の立体構造が作られます。
これがドームド・トップ&バックです。リブの端面も、トップとバックのアールに合わせて加工されます。
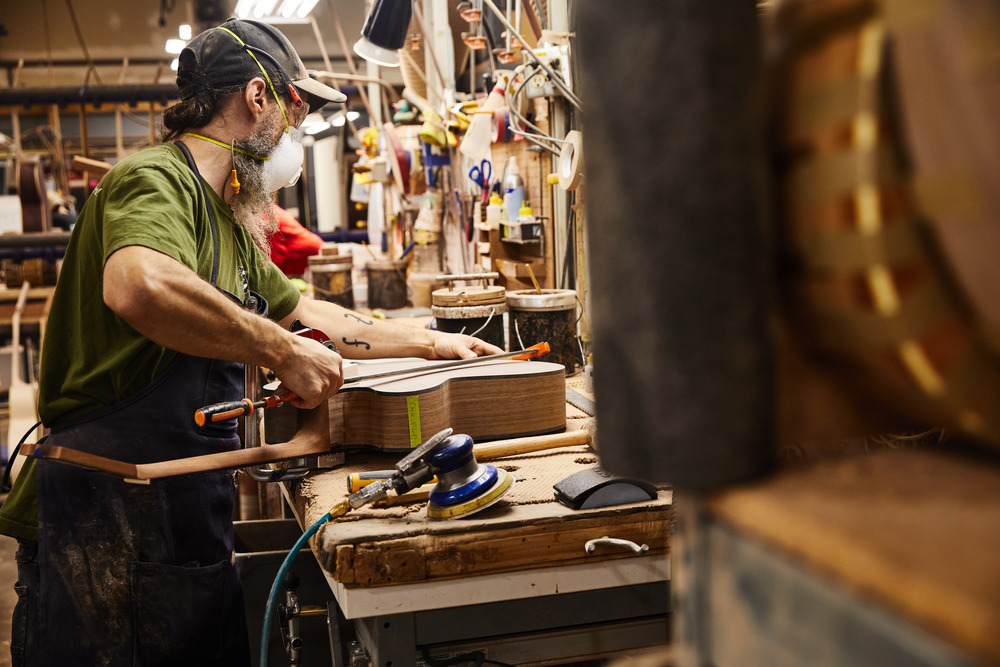
トップのアーチ、リブ端面の角度、ブレーシングの形状。それぞれが関係し合うことで、ボディの強度と振動のバランスが整えられます。
普段、完成したギターを見ているだけでは気づきにくい部分ですが、製作現場で見ると、Gibsonのボディが細かな計算の上に成り立っていることが分かります。
ネック製作とイヤー
ネックの大まかな形状はCNCマシンで加工され、その後に職人が仕上げます。Gibsonのヘッドストックは大きく特徴的な形状をしていますが、一枚の木材からすべてを切り出しているわけではありません。
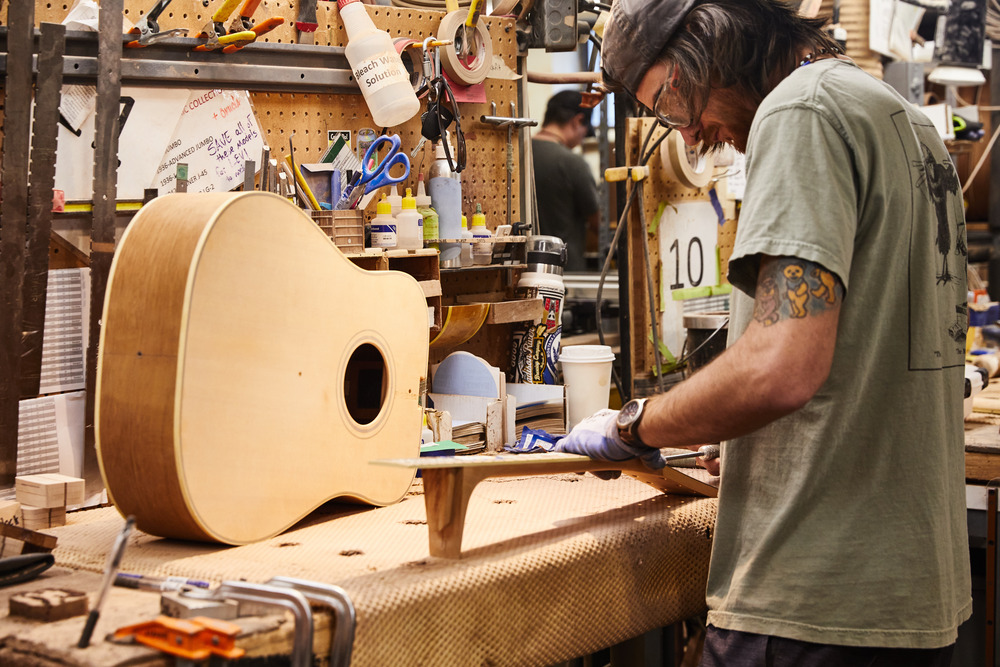
ネック材の中央部分に左右の木材を接着して形を作ります。この左右の部分は、Gibsonファクトリー内で「イヤー(耳)」と呼ばれています。
木材を効率よく使いながら、Gibsonらしいヘッド形状を作るための工夫です。ネックにはトラスロッドが仕込まれ、その後に埋め木が施され、指板が接着されます。
フレットは専用工具を使って打ち込まれます。指板材の硬さや状態を見ながら、打ち込み具合を調整するため、ここにも職人の経験が生かされています。
ダヴテイル・ジョイントとニカワ接着
ボディとネックの接合には、ダヴテイル・ジョイント(Dovetail Joint)が使われています。弦を張るとネックとボディには張力がかかり、わずかな動きが生じます。
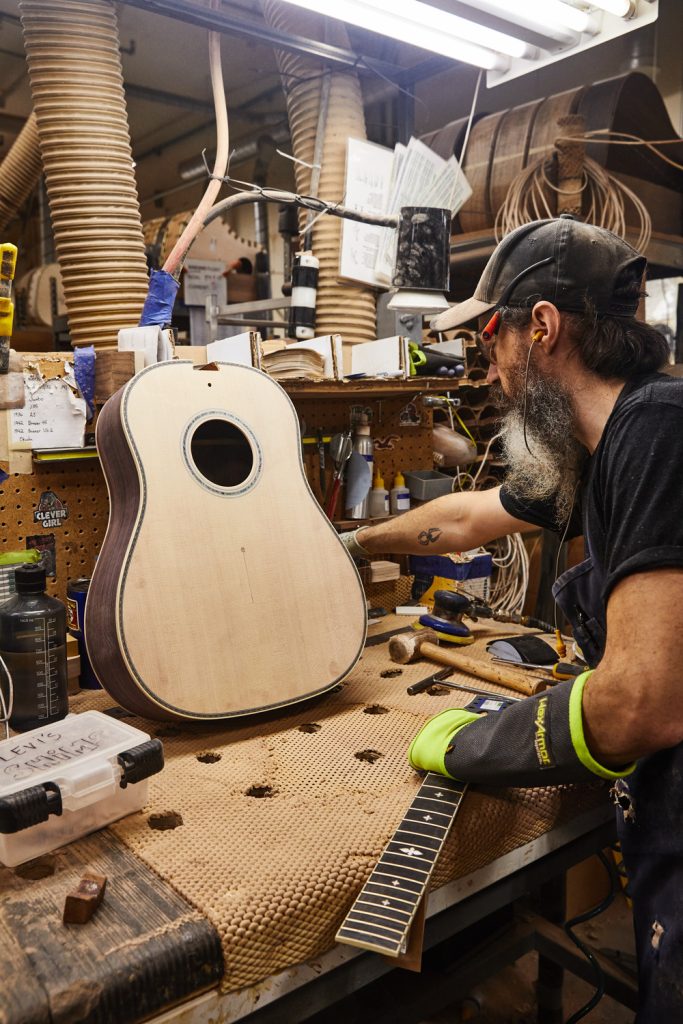
ロングスケールとショートスケールでは、弦の張力やネックの動き方も異なります。そのため、職人は弦を張った後の状態まで想像しながら、ネック角度やジョイントを調整します。
ネックジョイントの接着には、ハイドグルー(Hide Glue/ニカワ)が使われます。ニカワは温めた状態で塗布し、冷えることで固まります。
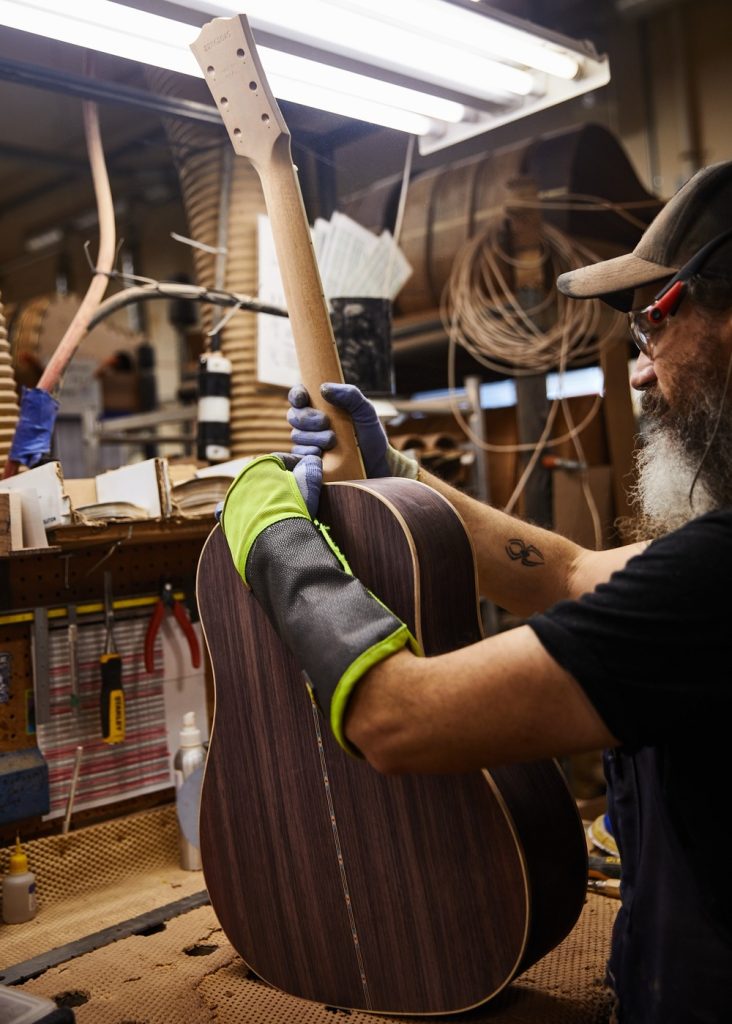
作業できる時間が限られるため、接着面の準備からクランプまでを正確に進めなければなりません。現地では、ニカワが木材の中へ入り込み、木材同士を一体化させるように働くという説明を受けました。
ネックとボディの振動を自然につなげるという、Gibsonの製作思想が表れている工程です。
職人が吹き付け、搬送システムが次の工程へ運ぶ塗装
塗装前にはフィラーを塗布し、木材の導管や表面の凹凸を整えます。その後、カラーやサンバーストを職人が一本ずつハンドスプレーで吹き付けます。
木材の色や木目、ボディの形状を見ながら濃淡を調整するため、同じモデルでも一本ごとに表情が生まれます。
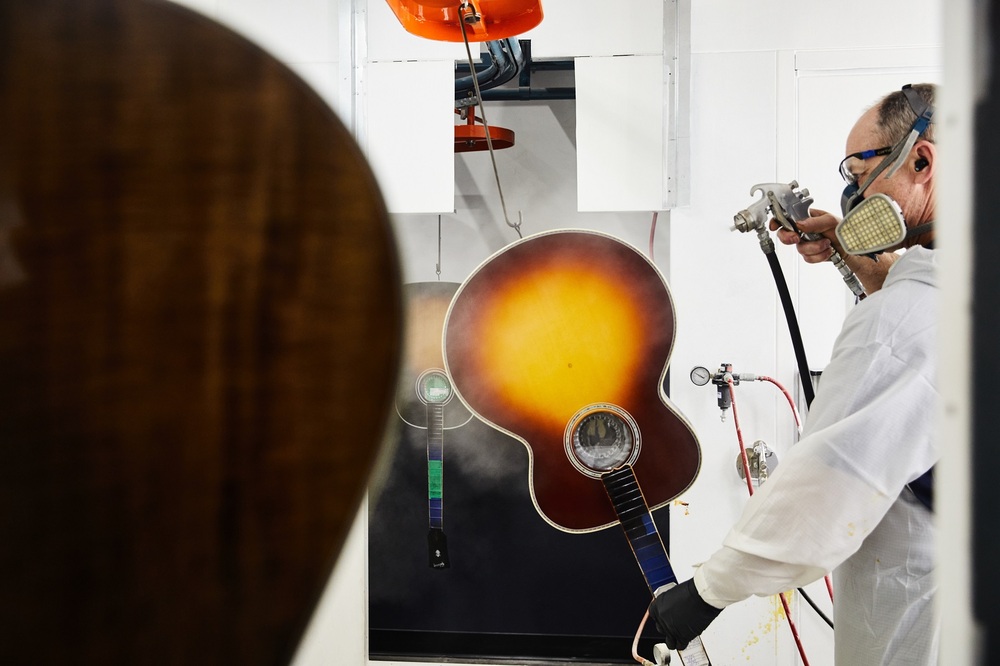
塗装されたギターは、専用の搬送システムに吊り下げられ、一定の間隔で次の工程へ進みます。カラー塗装後には、バインディングの上に乗った余分な塗膜を、職人がスクレイピングで取り除きます。
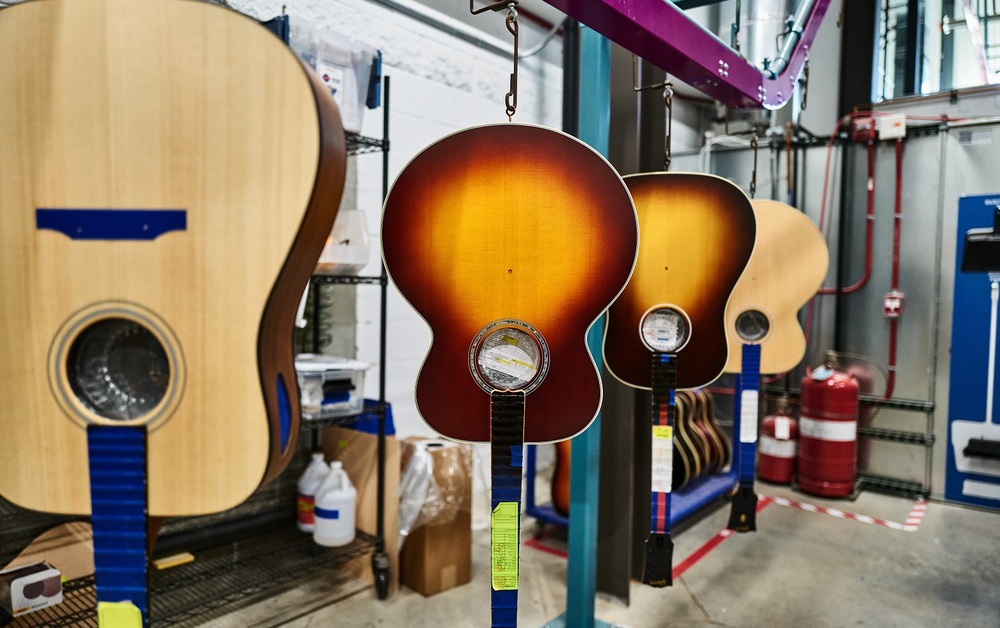
その後、現地での説明によると、ニトロセルロース・ラッカーをまず7回塗り重ね、一晩乾燥させた後、さらにクリアコートを2回施します。塗装は合計9回程度に及び、その後も少なくとも3日以上乾燥させてから、研磨やバフ掛けへ進みます。
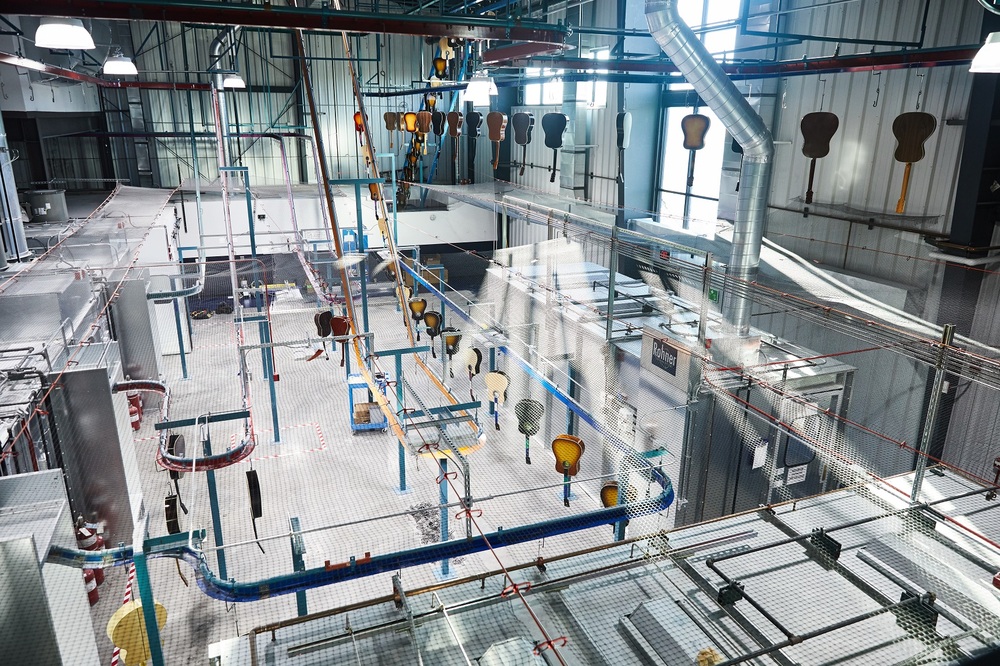
職人が塗装し、搬送システムがギターを運び、測定機器が工程を支える。伝統的なラッカー塗装と現代的な工程管理を組み合わせることで、一本ごとの表情を生かしながら、安定した製作環境が整えられています。
最終組み込みとPLEK
塗装後は、ブリッジ、ペグ、ナット、サドル、ピックガード、ピックアップなどのパーツを取り付けます。ブリッジを接着する際には、塗膜を一部取り除き、ブリッジとボディの木材が直接接するように処理します。
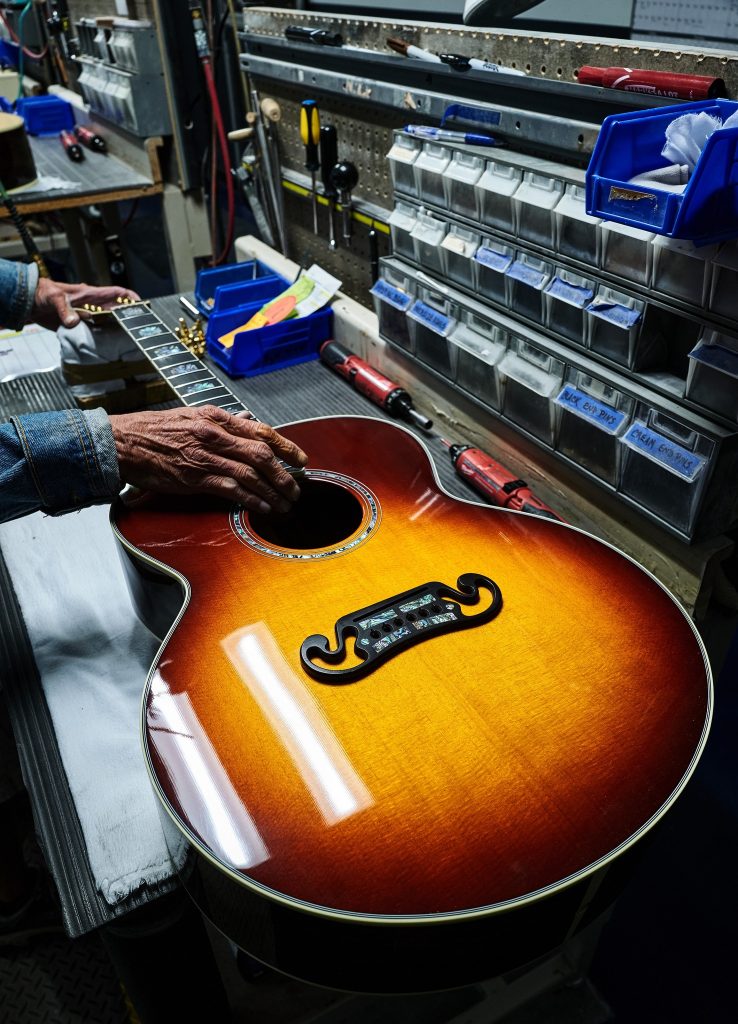
その後、PLEKによってネック、指板、フレットの状態を数値化し、必要に応じて調整します。ただし、PLEKを通せば自動的にギターが完成するわけではありません。
弦高、ネックの状態、フレットの演奏性は、担当者が実際にギターを弾いて確認します。
現地での説明では、最終組み込みを担当するスタッフにはギタリストが多いとのことでした。実際に演奏しながら、弾き心地や音のバランスを確認します。
問題が見つかった場合は、必要な工程までギターを戻して作業をやり直します。機械による測定と、人が実際に弾いて確認する工程。その両方を経て、Gibsonアコースティックは出荷に向けて仕上げられていきます。
Gibsonアコースティックの歴史とモデルの進化
午後は、シニア・プロダクト・デベロップメント・マネージャーのRobi Johns(ロビ・ジョンズ)氏による、Gibsonアコースティックのモデル進化についての説明を受けました。
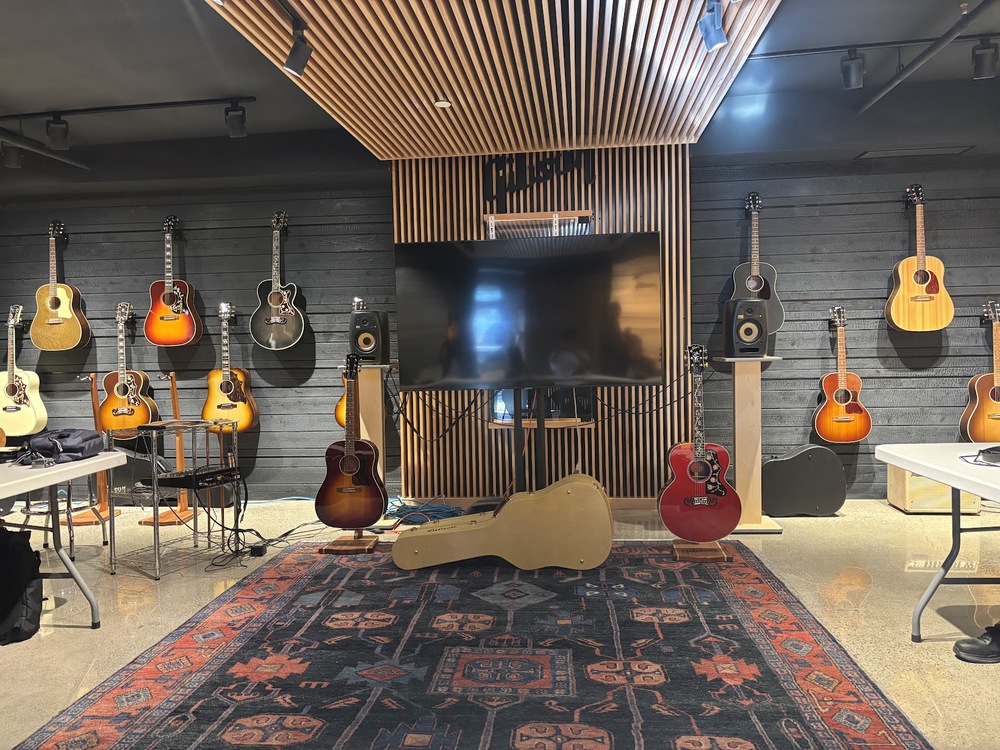
1894年の創業から、1926年のフラットトップ、1930年代のジャンボモデル、1942年に登場したJ-45まで、Gibsonのモデルがどのように音楽と関わってきたのかを学びました。
Gibsonのアコースティックギターは、時代ごとの音楽や演奏スタイルとともに進化してきました。
J-45やSouthern Jumboが長く演奏され続けている背景には、歴史があるということだけでなく、音楽の中で役割を持ち続けてきたことがあります。
続いて、アコースティック・ブランド・マネージャーのJohn Hannigan(ジョン・ハニガン)氏から、2026年のコアモデルについて説明を受けました。
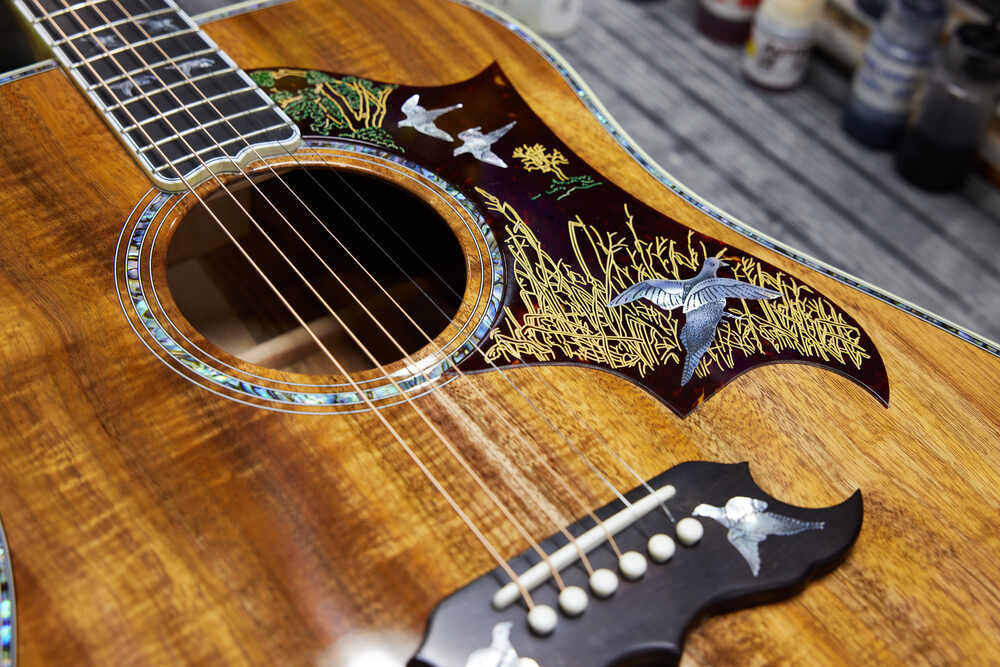
スペシャル、スタジオ、スタンダード、オリジナル、カスタムなど、各カテゴリーの設計思想や、木材、装飾、カラー、年代仕様の違いを学びます。
モデルの背景を知ることで、カタログに記載されたスペックだけでは分からない、それぞれのギターが持つ役割や個性が見えてきます。
今回の視察を通じて、Gibsonは伝統をそのまま継承しているのではなく、受け継ぐべき要素を大切にしながら、現在の製作環境に合わせて進化させているのだと感じました。
前編のまとめ
1日目は、木材が加工され、ボディとネックが組み合わされ、塗装や最終調整を経て一本のギターになるまでを視察しました。
約30日間のシーズニングから始まり、Resawエリアでの製材、ブックマッチ、CNC加工、リブの曲げ加工、ボディの組み立て、ネックの製作、塗装、乾燥、最終調整まで。
完成したギターからは見えにくい部分にも、多くの工程と技術が使われています。トップとバックに設けられた緩やかなアール。モデルごとに用意されたリブの専用型。
手作業によるフレット打ち。弦を張った後の状態まで考慮したダヴテイル・ジョイント。職人が吹き付け、搬送システムが次の工程へ運ぶ塗装。そして、最後にギタリストが実際に演奏して確認する最終組み込み(Final Assembly)。
これらの工程は、どれか一つだけでGibsonの音を作るものではありません。一つひとつの判断と手仕事が積み重なることで、Gibsonらしい音の立ち上がりやボディの反応につながっているように感じました。完成したギターだけを見ていると分からない、音の背景にある仕事を知ることができた1日でした。
視察を終えた夜は、Don Ruffatto(ドン・ラファット)氏をはじめとするGibsonの皆様と、夕食をご一緒しました。
製作現場での緊張感から少し離れ、食事を囲みながら楽しく会話を交わしました。ファクトリーでの説明だけでなく、Gibsonの皆様の温かい人柄にも触れることができ、充実した1日を締めくくる時間となりました。
後編では、木材の種類やグレーディング、サステナブルな調達、品質管理について詳しくご紹介します。さらに、サーマルエイジド材やMurphy Lab(マーフィー・ラボ)、Made to Measure(メイド・トゥ・メジャー)、Dealer Select(ディーラーセレクト)についてもご紹介します。
Don Ruffatto(ドン・ラファット)氏の立ち会いのもとで行った完成品のハンドピックでは、各ディーラーが自身の目利きで順番に選定を行い、島村楽器からも4本の完成品を選びました。
そのほか、オーダー用木材の選定や、ボーズマンの楽器店Music Villa訪問についてもご紹介します。
後編もぜひご覧ください。
銘器探訪の管理人
古川 惠亮プロフィール
京都府出身。大阪での歌い手としての活動を経て、「音楽の楽しさを届ける側になりたい」との思いから、2004年に島村楽器へ入社。
ギターへの深い愛情と幅広い知識を武器に、アコースティックギターの販売で10年連続トップセールスを達成。
現在はバイヤーとして、米国のMartin社での買い付けをはじめ、Furch、K.Yairi、Takamineなどのブランド、ならびに国内外のルシアーと共に、数々のカスタムモデルの企画・仕様策定・デザインを手がける。
プライベートでは3児の父として、家族との時間を大切にしている。
目下の悩みは、子どもとのゲーム対戦でなかなか勝てないこと。